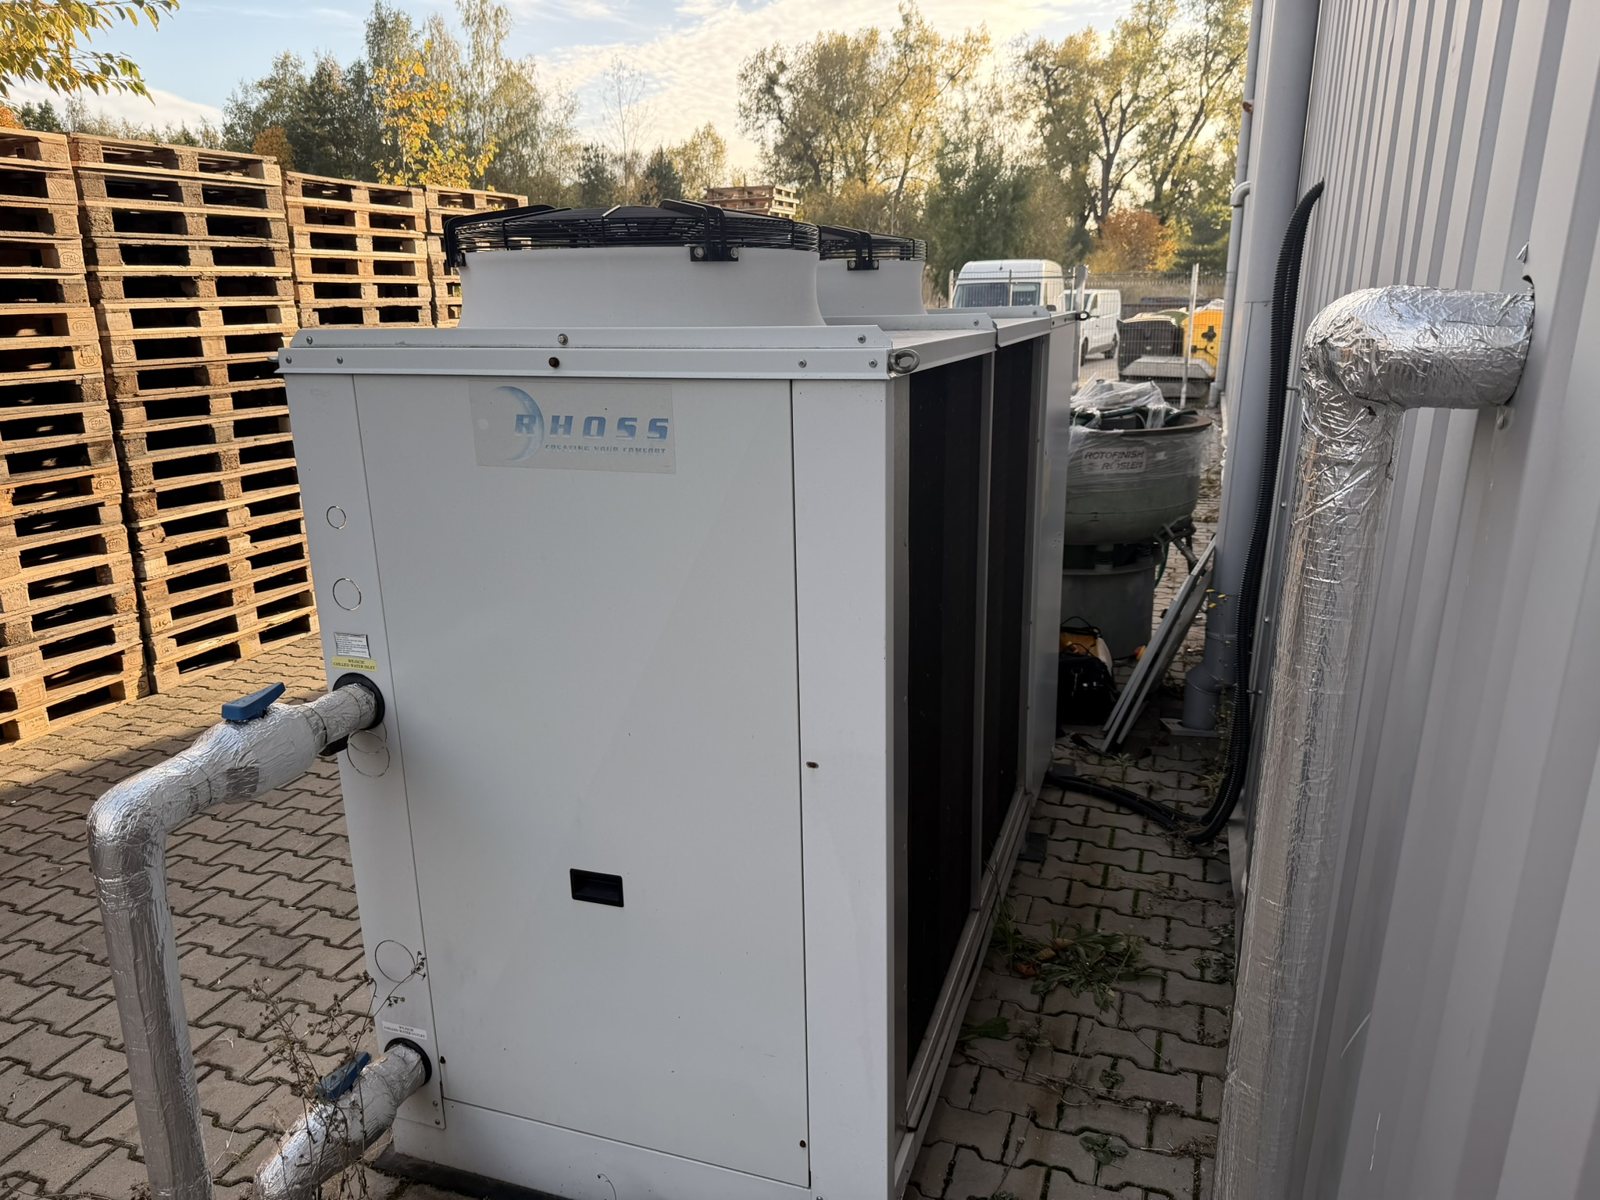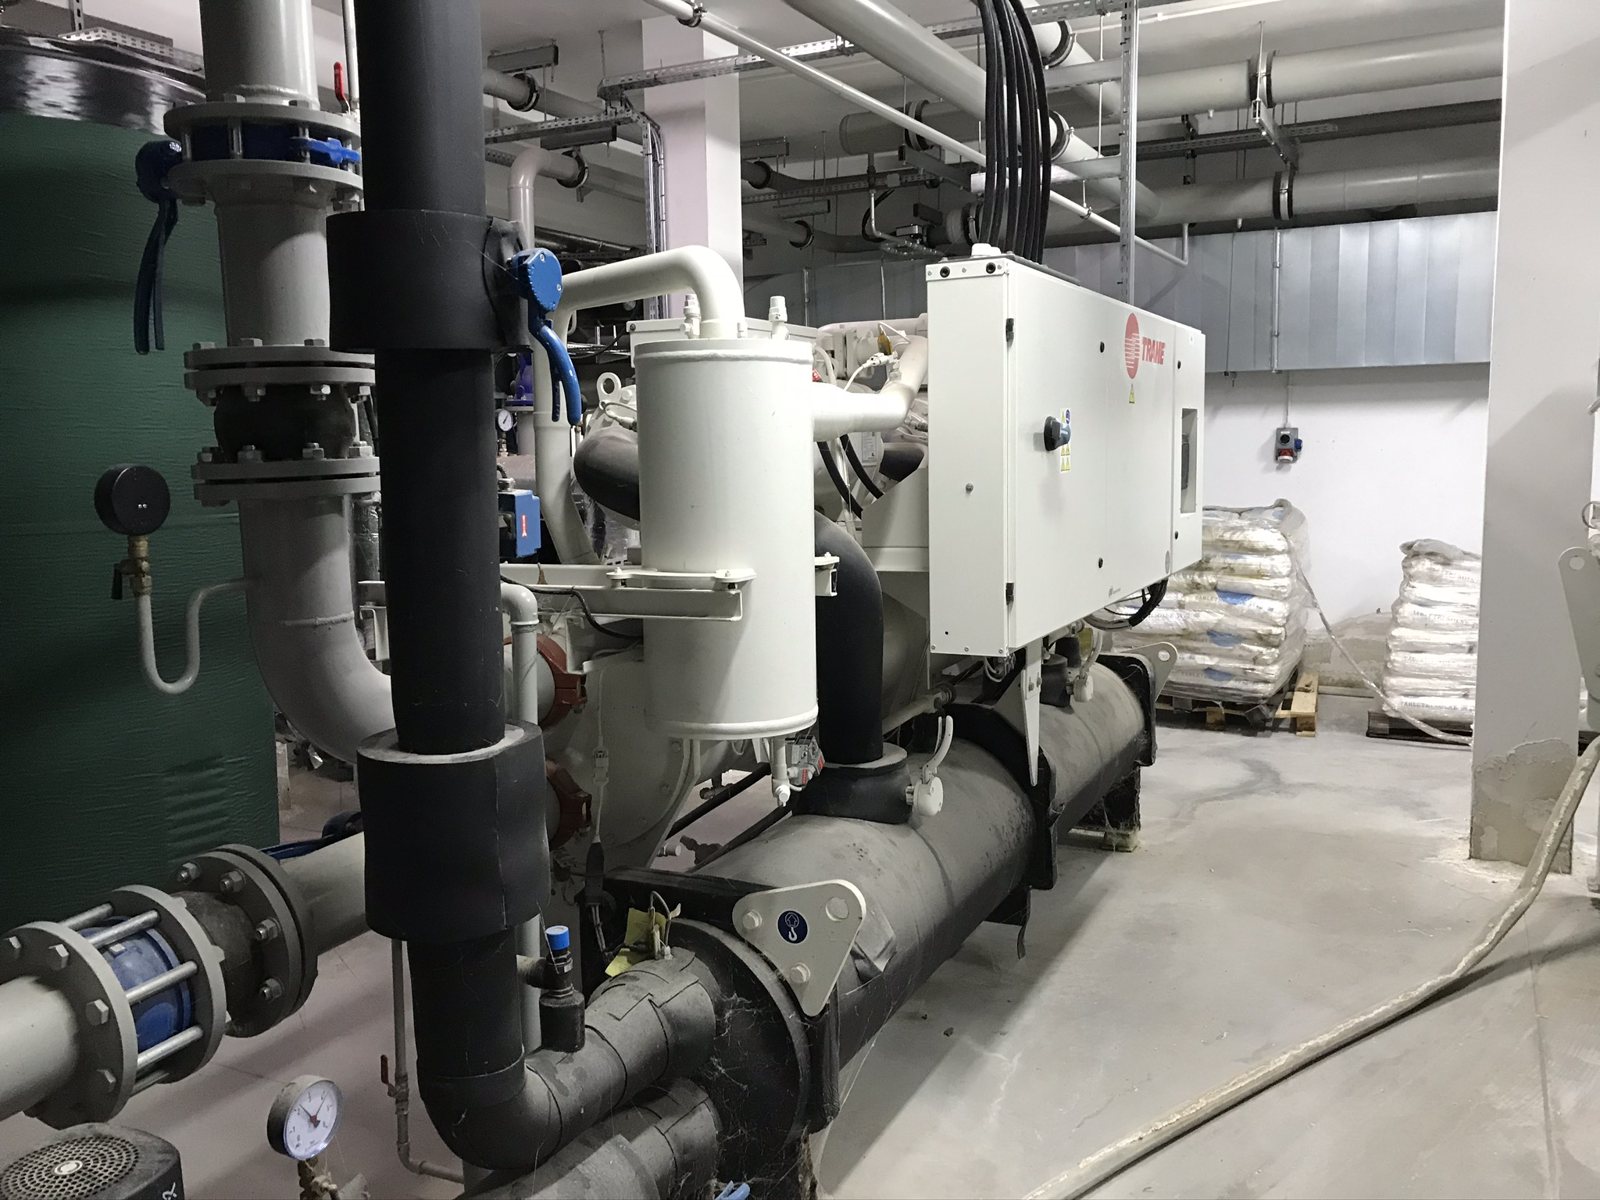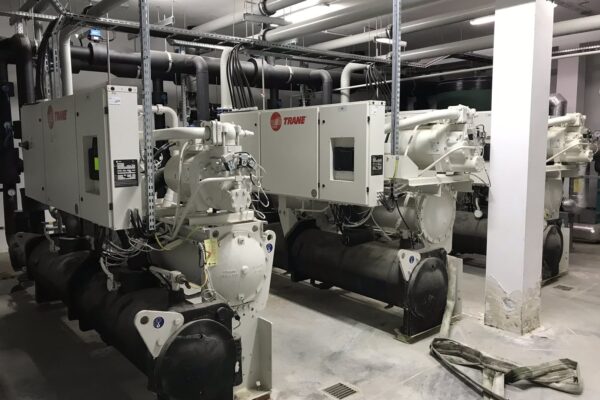
Chłodzenie linii do produkcji dywaników gumowych zaczyna się od bilansu cieplnego
Chłodzenie linii do produkcji dywaników gumowych to układ odbioru ciepła z pras wulkanizacyjnych, wytłaczarek, walcarek i agregatów hydraulicznych, który utrzymuje powtarzalną temperaturę form oraz medium przez cały cykl. Jego zadaniem nie jest samo obniżenie temperatury, lecz utrzymanie zadanego ΔT przy zmiennym obciążeniu. Problem widać zwykle dopiero na hali. Cykl prasy się wydłuża, wyrób odkształca się po wyjęciu z formy, a operator ręcznie zbija nastawę, żeby dowieźć plan. Dlatego zaczynamy od policzenia, ile ciepła realnie trafia do obiegu i w jakim rytmie.


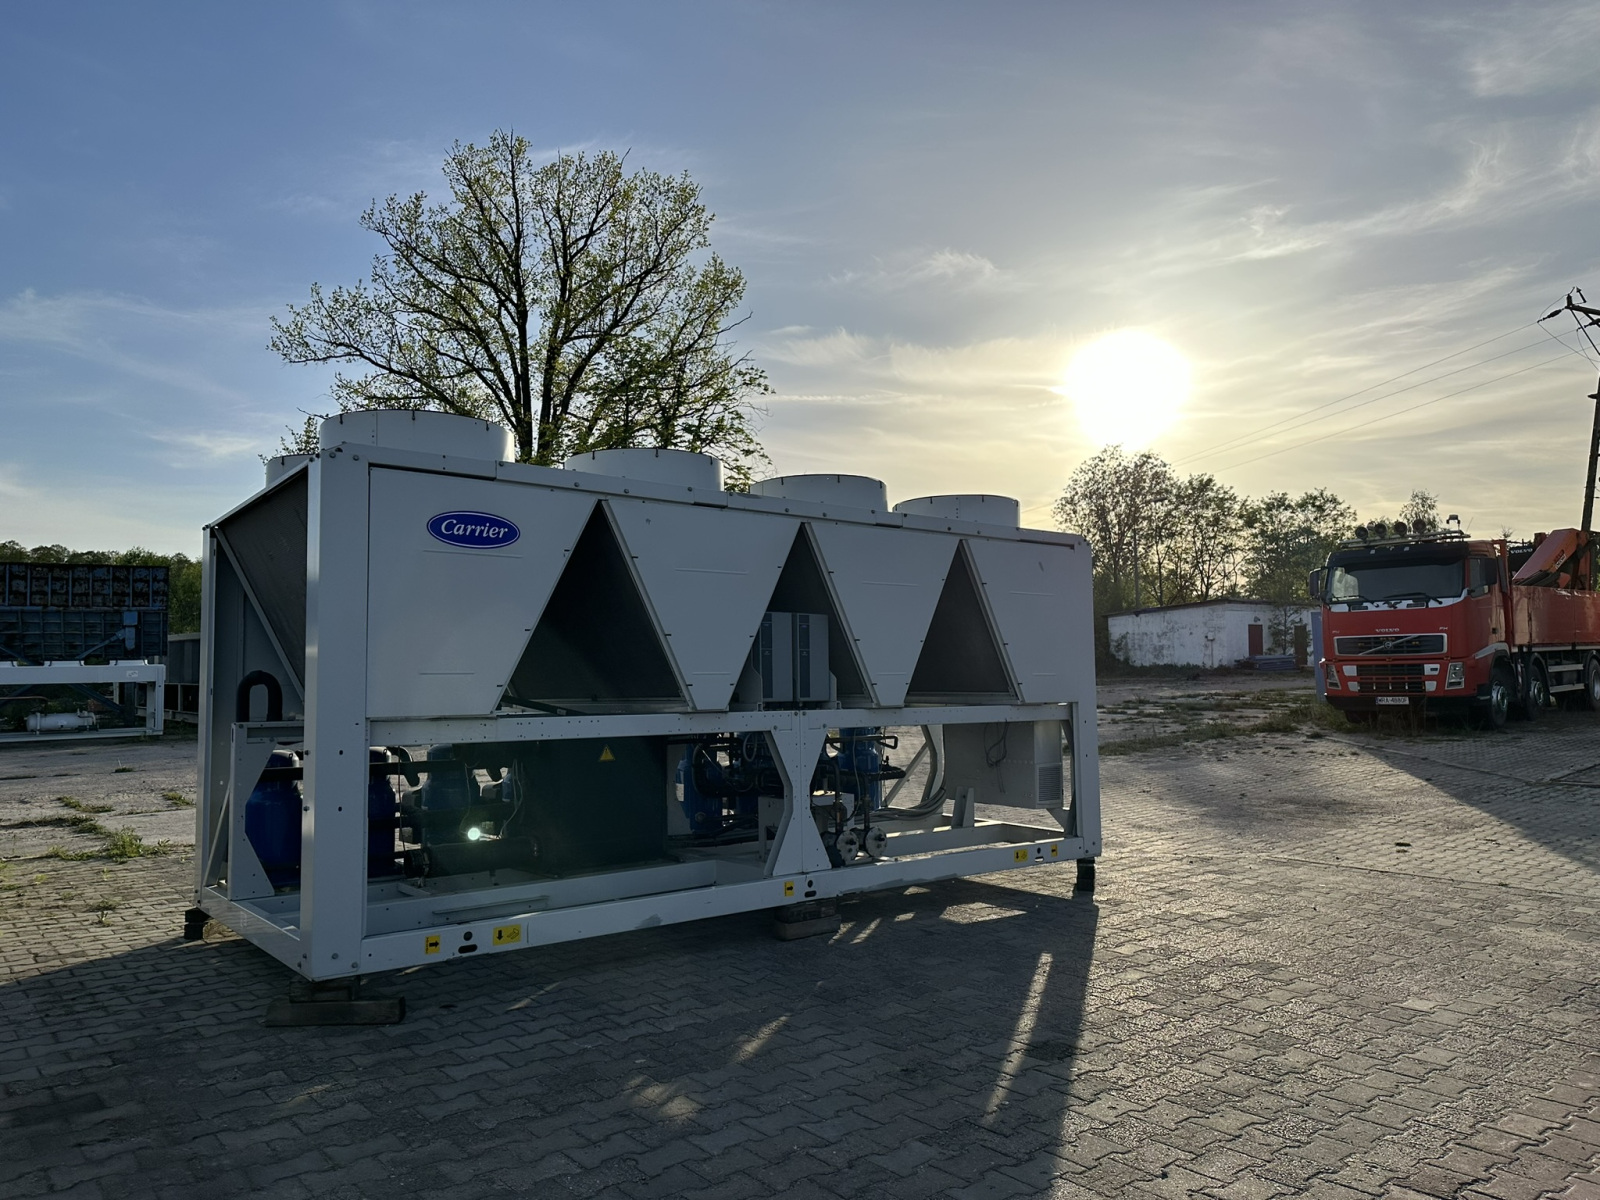
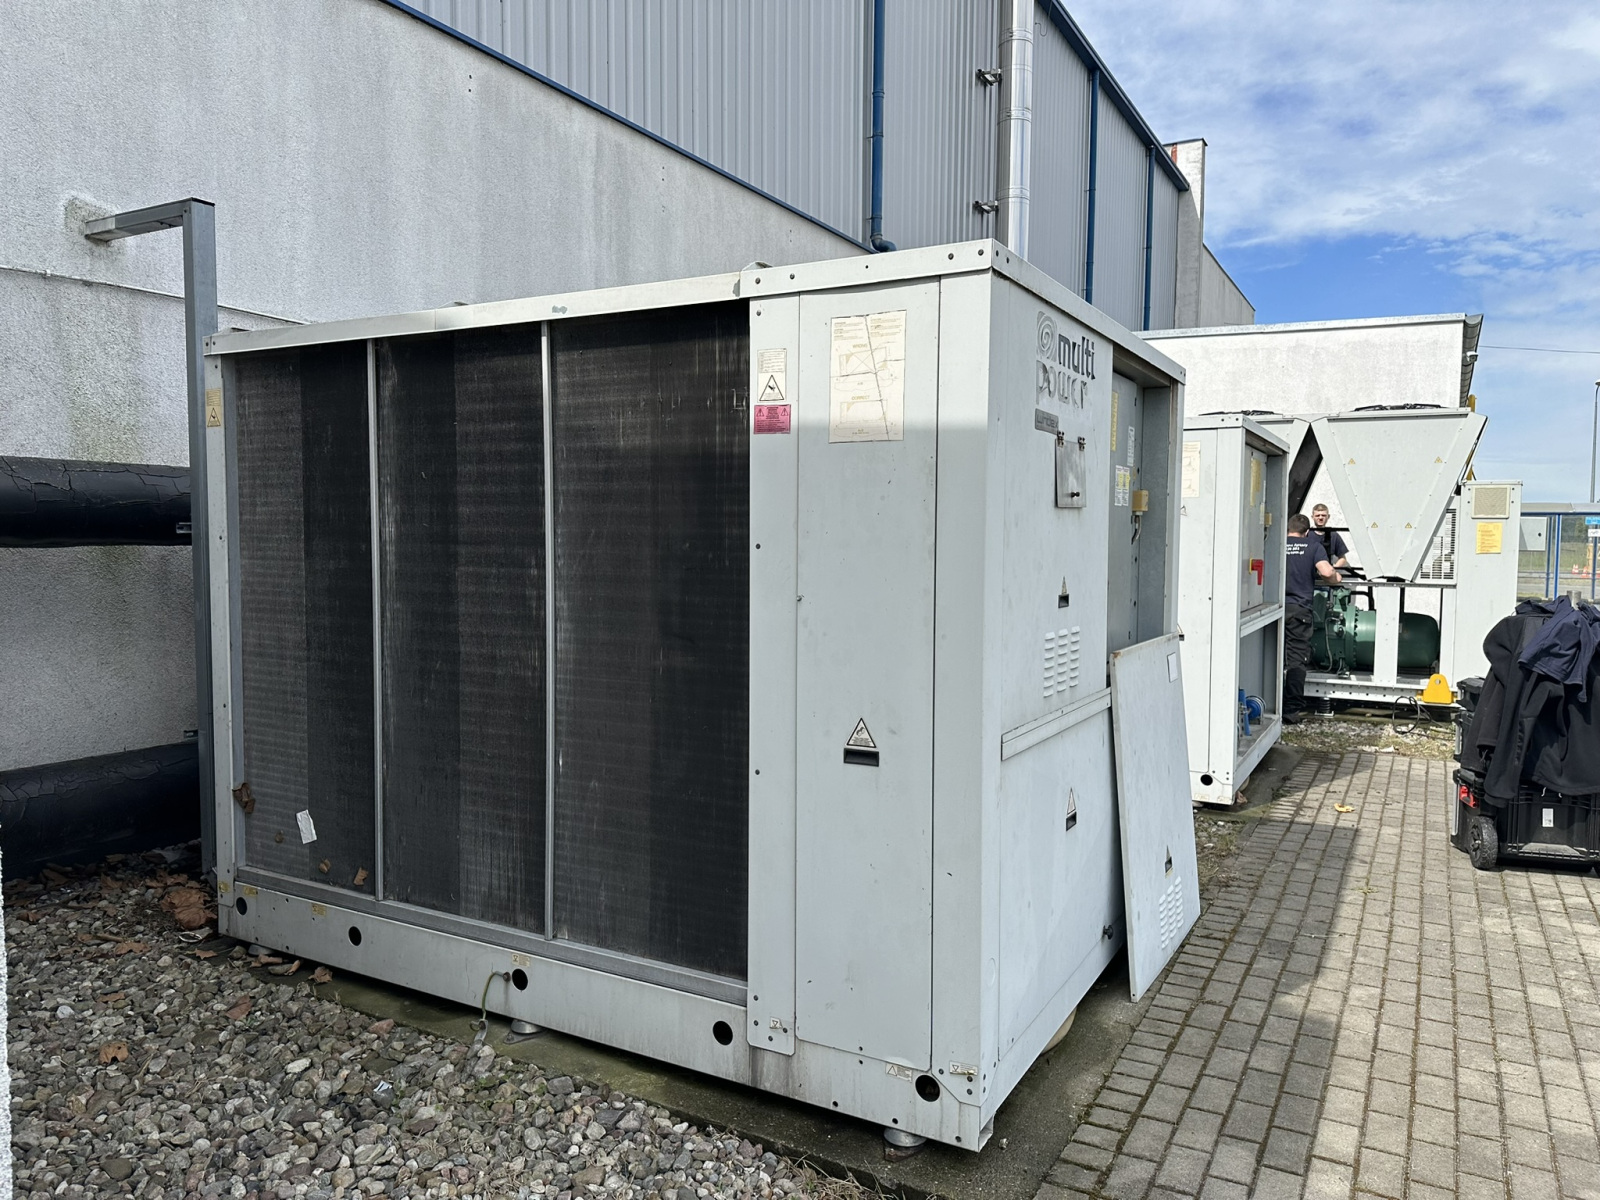
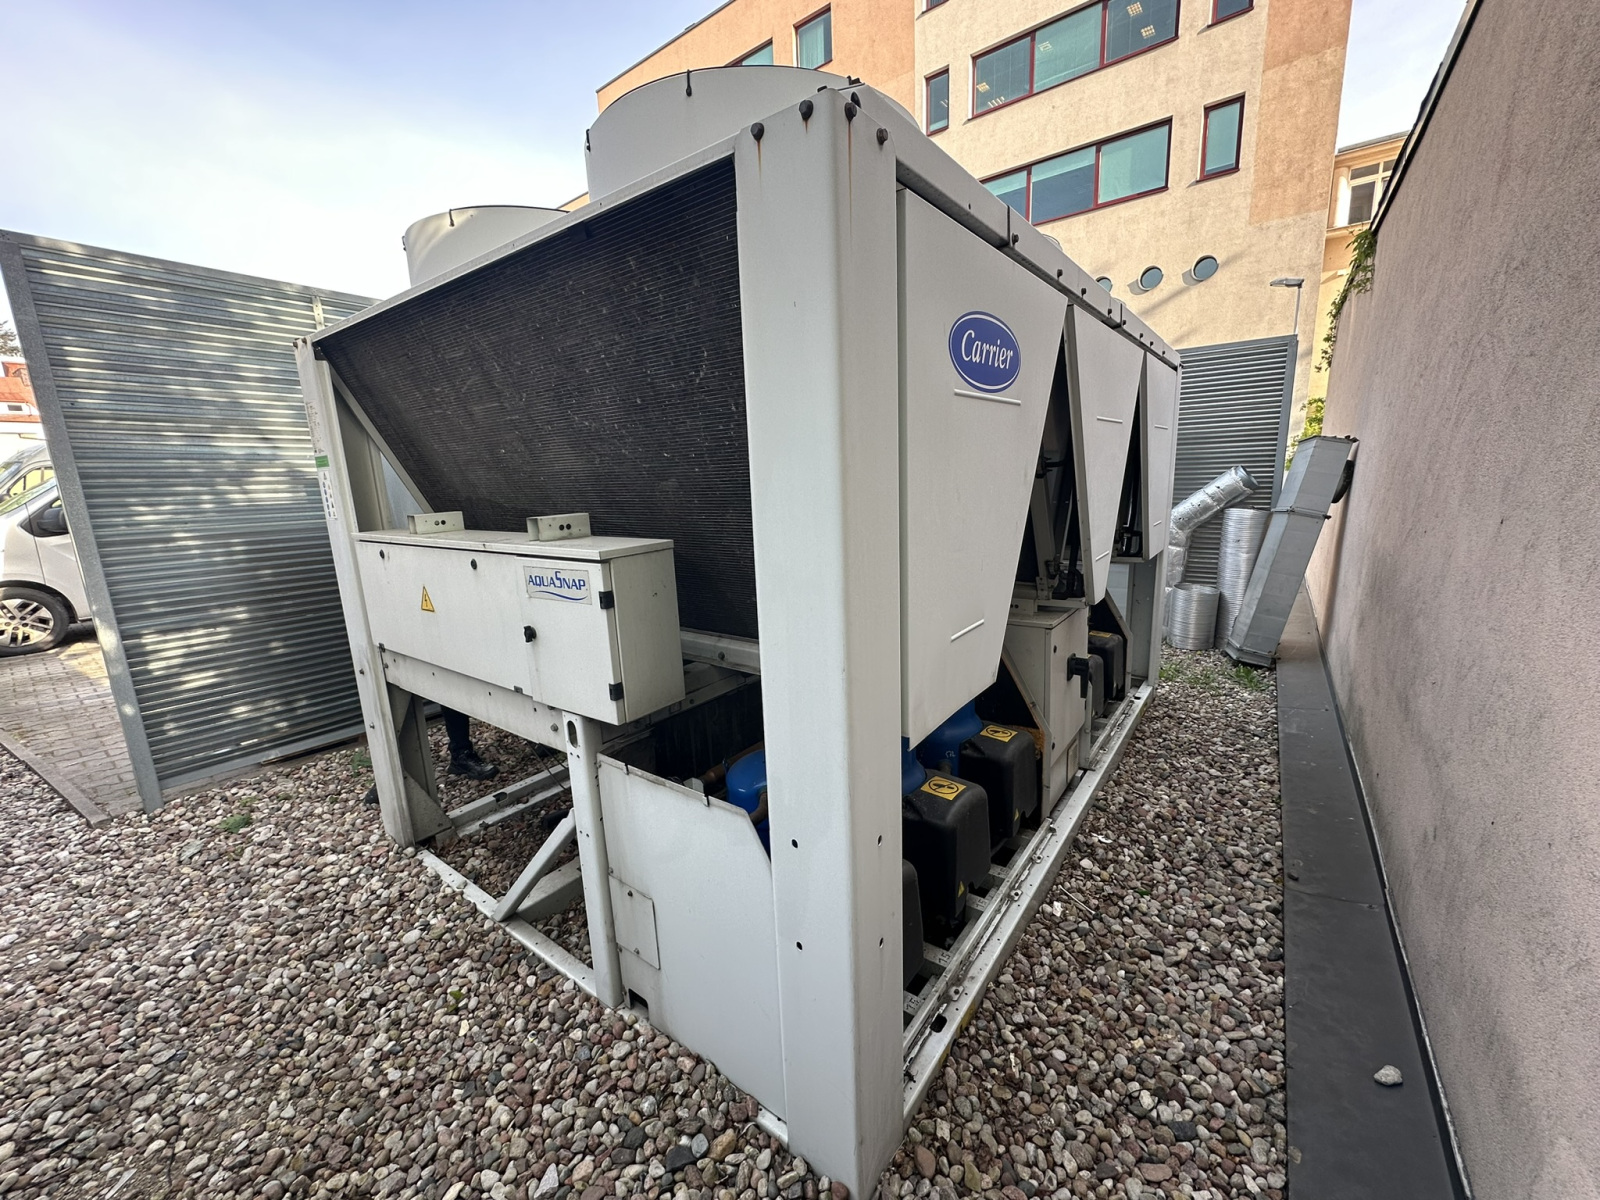
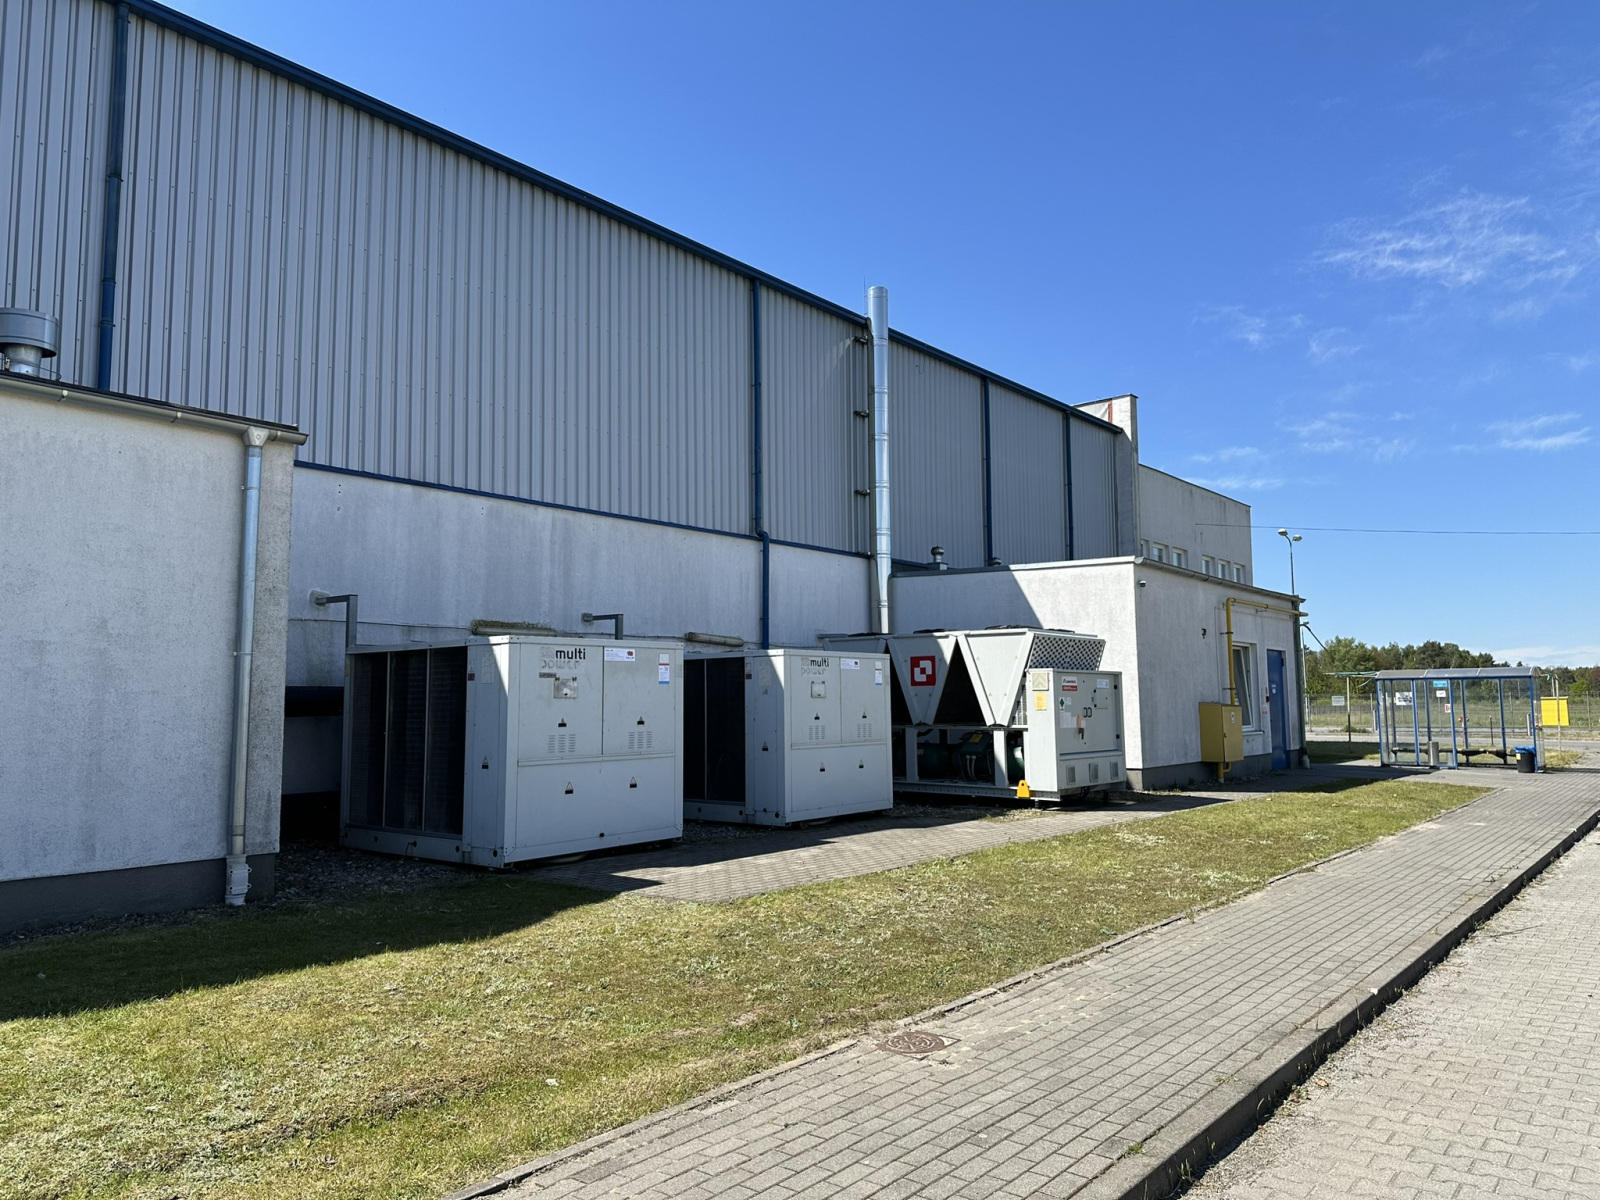
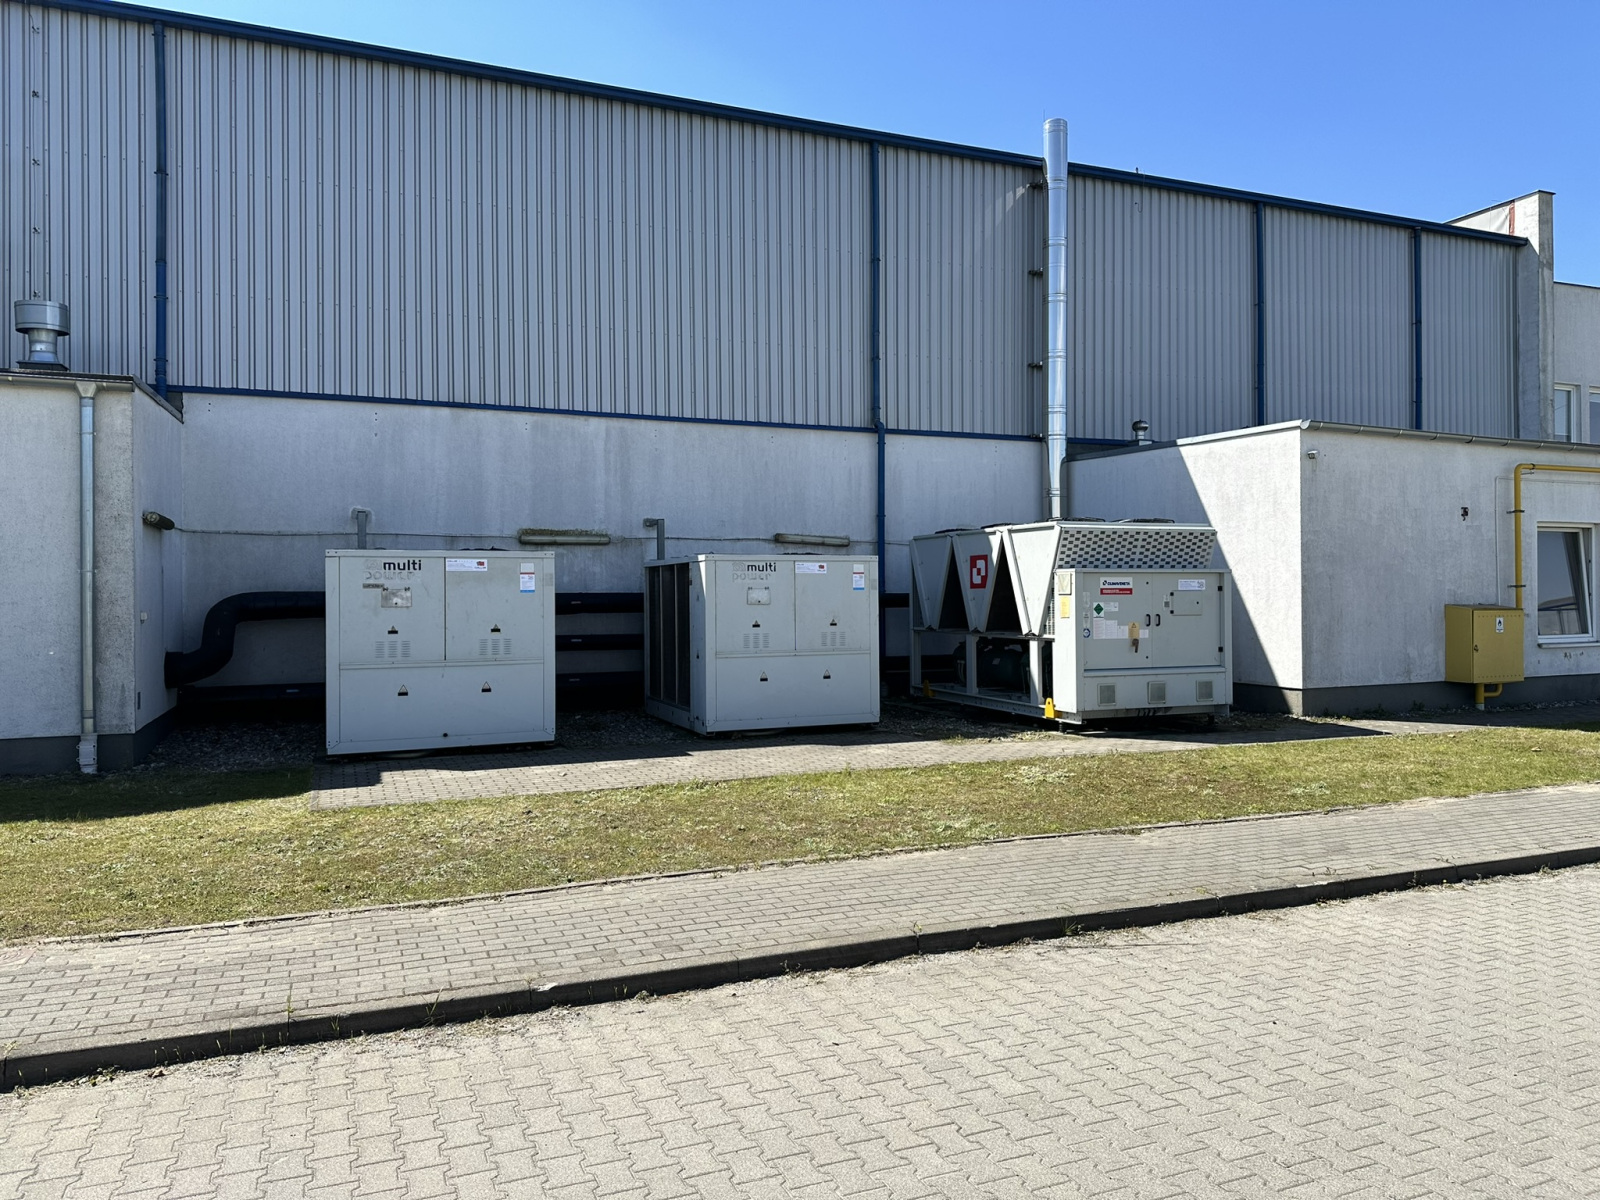

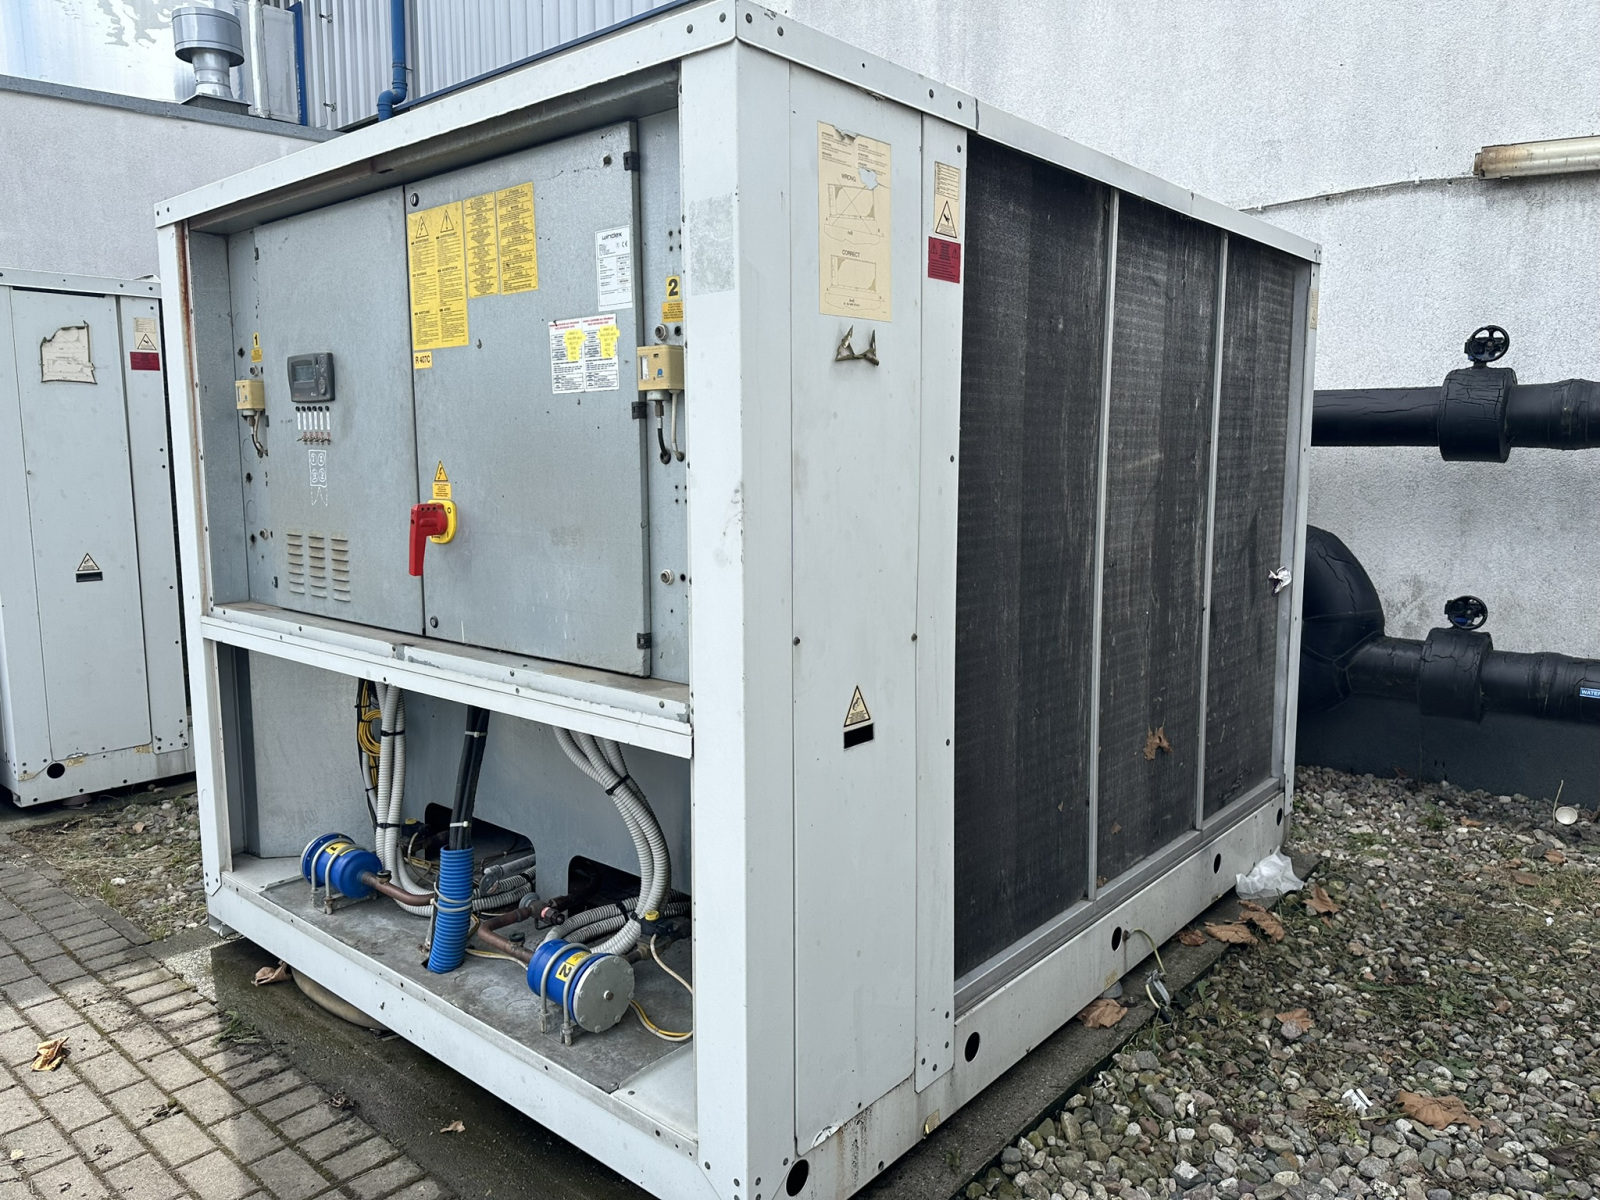

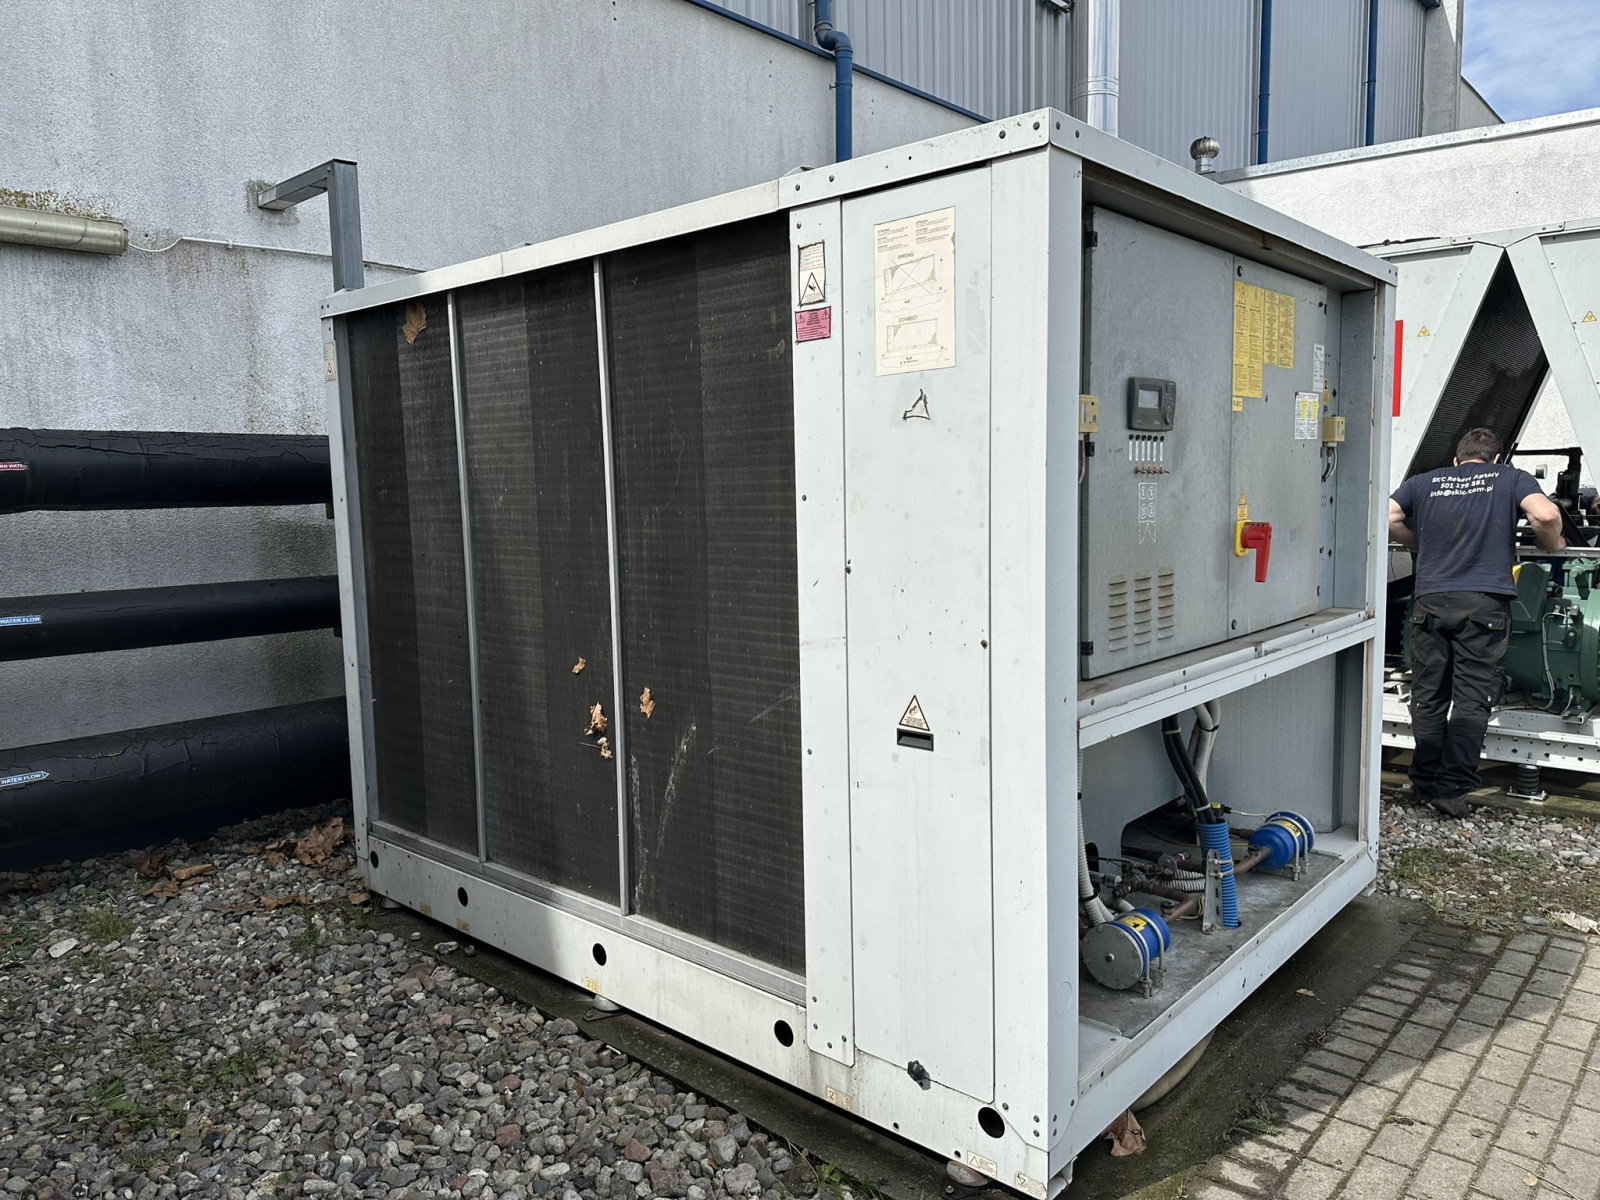
Które punkty linii produkcyjnej wyrobów gumowych oddają najwięcej ciepła
Zanim padnie decyzja o mocy agregatu, rozdzielamy odbiorniki według poziomu temperatury i charakteru pracy. W zakładzie produkującym dywaniki ciepło pochodzi z kilku źródeł o zupełnie różnych profilach, więc jedna wspólna liczba kilowatów niewiele mówi.
- Prasy wulkanizacyjne, w których płyty pracują w zakresie zwyczajowo przyjmowanym dla mieszanek gumowych, czyli mniej więcej od 150 do 180 stopni Celsjusza, a odbiór ciepła następuje skokowo.
- Agregaty hydrauliczne pras, gdzie temperatura oleju decyduje o lepkości i o powtarzalności docisku, dlatego chłodzenie musi być ciągłe.
- Wytłaczarki i walcarki, w których strefowa regulacja temperatury cylindra i walców wpływa bezpośrednio na jakość profilu mieszanki.
- Stanowisko stabilizacji wyrobu po wulkanizacji, ponieważ dywanik musi ustabilizować wymiar przed wykrawaniem i pakowaniem.
- Odbiorniki pomocnicze, na przykład sprężarkownia albo pomieszczenia technologiczne, które często dopina się do tego samego obiegu bez przeliczenia hydrauliki.
Te grupy różnią się nie tylko mocą, lecz przede wszystkim wymaganym poziomem temperatury. W efekcie układ zaprojektowany na sumie tabliczek znamionowych nigdy nie trafia w punkt pracy, a to widać później w czasie cyklu i w rachunku za energię.
Chłodzenie pras wulkanizacyjnych i hydrauliki: dwa różne poziomy temperatury
Hydraulika toleruje medium o temperaturze rzędu 25 do 35 stopni Celsjusza, gdyż chodzi wyłącznie o utrzymanie lepkości oleju. Chłodzenie form i stabilizacja wyrobu wymagają medium wyraźnie zimniejszego, zwykle od 6 do 15 stopni, zależnie od grubości dywanika i czasu cyklu. Prowadzenie obu zadań z jednego źródła oznacza, że agregat produkuje najzimniejsze medium dla całego zakładu, a płaci za to sprężarką pracującą bez potrzeby.
Drugi skutek jest jakościowy. Zimne medium w kanałach formy przy wysokiej wilgotności hali daje wykroplenie na powierzchniach, a to kończy się plamami na wyrobie i pogorszeniem przyczepności warstw. Dlatego rozdzielamy obiegi i sprzęgamy je hydraulicznie, najczęściej przez wymiennik płytowy oddzielający obieg wody lodowej od strony procesowej. Dzięki temu każdy odbiornik pracuje we własnym reżimie, a regulacja utrzymuje jeden parametr zamiast kompromisu między dwoma.
Profil obciążenia cieplnego, a nie suma mocy urządzeń
Prasa oddaje ciepło impulsowo. Przez większość cyklu grzeje, natomiast w krótkiej fazie chłodzenia formy pobiera z obiegu strumień wielokrotnie większy od średniej. Jeżeli moc źródła policzono z sumy szczytów, układ przez większość czasu pracuje na kilkunastu procentach obciążenia. Skutkiem jest taktowanie sprężarki, wahania temperatury zasilania i skrócona żywotność podzespołów.
Rozwiązaniem nie jest większy agregat, tylko poprawnie dobrany bufor oraz regulacja pracująca na rzeczywistym profilu obciążenia. Bufor wygładza impuls, a sterowanie utrzymuje stały ΔT zamiast gonić za nastawą. Z tego powodu chłodzenie linii do produkcji dywaników gumowych projektujemy na przebieg cyklu, nie na sumę mocy zainstalowanej. W wielu zakładach to samo źródło chłodu po przeliczeniu hydrauliki dowozi więcej niż przed modernizacją.
Audyt pomiarowy układu chłodzenia zamiast szacowania
Pomiar rozstrzyga to, czego nie rozstrzygnie dokumentacja sprzed lat. W praktyce rejestrujemy parametry przez pełny cykl produkcyjny, a nie w jednym punkcie czasu.
- Temperatury zasilania i powrotu na każdej gałęzi, osobno dla pras, hydrauliki i stabilizacji wyrobu.
- Przepływy oraz spadki ciśnienia na wymiennikach, filtrach i sekcjach pompowych.
- Pobór mocy sprężarek i pomp w funkcji obciążenia linii.
- Stężenie i stan glikolu, ponieważ rozcieńczony roztwór zmienia lepkość i pogarsza wymianę ciepła.
- Rzeczywisty ΔT na odbiornikach, czyli parametr, który mówi, czy medium w ogóle odbiera ciepło.
Z tych danych powstaje bilans cieplny linii oraz lista działań uszeregowana według efektu. Czasem wystarczy równoważenie gałęzi i wymiana pompy, czasem uzasadniona jest modernizacja instalacji wody lodowej prowadzona etapami. Jeżeli planujecie rozbudowę linii, zamówcie audyt techniczny układu chłodzenia przed zamówieniem urządzeń, bo wtedy jeszcze da się zmienić założenia bez kosztów.
Free cooling w chłodzeniu procesowym zakładu gumowego
Obieg hydrauliki i część odbiorników pomocniczych pracują na wysokim poziomie temperatury, zatem przez dużą część roku w polskich warunkach mogą być obsłużone przez dry cooler bez udziału sprężarek. Free cooling ma jednak sens dopiero po rozdzieleniu obiegów, gdyż w układzie wspólnym nie ma czego chłodzić swobodnie.
Drugim źródłem oszczędności jest odzysk ciepła z pras i ze sprężarkowni, kierowany na potrzeby socjalne albo na ogrzewanie hali. Nie podajemy tu procentów, ponieważ efekt zależy od profilu pracy zakładu. Podajemy natomiast to, co da się policzyć przed decyzją: liczbę godzin pracy w poszczególnych zakresach temperatury zewnętrznej oraz realny czas zwrotu nakładu.
Błędy, które rozstrajają chłodzenie linii do produkcji dywaników gumowych
Wiele problemów jakościowych na linii produkcyjnej wyrobów gumowych ma źródło nie w maszynie, lecz w hydraulice obiegu. Poniższe sytuacje spotykamy w przetwórstwie gumy najczęściej.
- Jeden obieg dla pras, hydrauliki i klimatyzacji, bez rozdziału poziomów temperatury.
- Brak równoważenia gałęzi, przez co odbiornik najdalszy od rozdzielacza dostaje ułamek wymaganego przepływu.
- Kanały form zasilane wodą z układu otwartego, co po kilku sezonach kończy się osadem i zarastaniem przekroju.
- Brak kontroli stężenia glikolu oraz filtracji, mimo że oba parametry wprost przekładają się na ΔT.
- Obniżanie nastawy zamiast diagnozy, czyli leczenie objawu kosztem energii i stabilności procesu.
- Brak rejestracji parametrów, więc po zatrzymaniu linii nikt nie potrafi odtworzyć, co działo się wcześniej.
Osobnym tematem jest scenariusz awaryjny. Linia z wulkanizacją nie zatrzymuje się bez konsekwencji, ponieważ wyroby pozostające w formach idą na odpad, a ponowny rozruch zajmuje kolejne godziny. Dlatego na etapie projektu określamy, które odbiorniki muszą przetrwać postój źródła chłodu i jak długo. Redundancja policzona wcześniej kosztuje ułamek tego, co jeden nieplanowany postój linii.
Najczęstsze pytania o chłodzenie linii do produkcji dywaników gumowych
Jaka temperatura medium jest właściwa dla produkcji dywaników gumowych?
Nie ma jednej wartości dla całej linii. Chłodzenie form i stabilizacja wyrobu po wulkanizacji pracują zwyczajowo w przedziale od 6 do 15 stopni Celsjusza, natomiast chłodzenie oleju hydraulicznego obsługuje medium o temperaturze 25 do 35 stopni. Punkt pracy ustala się na podstawie czasu cyklu, grubości wyrobu i wilgotności powietrza w hali, a nie na podstawie karty katalogowej urządzenia.
Czy jeden agregat wody lodowej wystarczy dla całej linii?
Wystarczy, jeżeli obiegi są rozdzielone temperaturowo, a układ ma bufor dobrany do impulsowego charakteru pracy pras. Problem pojawia się wtedy, gdy jedno źródło ma jednocześnie utrzymywać niski poziom dla form i wysoki dla hydrauliki. Wtedy nawet duża maszyna pracuje niestabilnie i zużywa więcej energii, niż wynika z bilansu cieplnego.
Po czym poznać, że układ chłodzenia ogranicza wydajność linii?
Pierwszym sygnałem jest wydłużający się czas cyklu prasy przy niezmienionych nastawach. Drugim jest rosnąca różnica między temperaturą zadaną a mierzoną na powrocie z formy, szczególnie w cieplejszych miesiącach. Trzecim, mniej oczywistym, jest wzrost odpadu z powodu odkształceń wyrobu. Każdy z tych objawów potwierdza się rejestracją ΔT na odbiornikach w trakcie normalnej produkcji.
Ile trwają pomiary i co otrzymuje zakład?
Rejestracja obejmuje pełny cykl produkcyjny, więc trwa zwykle od jednej do kilku zmian, zależnie od liczby gałęzi. Zakład otrzymuje bilans cieplny, zestawienie zmierzonych parametrów oraz listę działań uszeregowaną według efektu i kosztu. Ten dokument służy potem jako podstawa decyzji inwestycyjnej i jako materiał do rozmowy z dostawcami urządzeń.
Podsumowanie: stabilna temperatura procesu to parametr, nie deklaracja
Skuteczne chłodzenie linii do produkcji dywaników gumowych opiera się na trzech rzeczach: rozdzieleniu poziomów temperatury, buforze dobranym do impulsowego obciążenia pras oraz regulacji utrzymującej stały ΔT. Free cooling, odzysk ciepła i redundancja wynikają już z policzonego bilansu, dlatego nie zaczynamy od nich. Prześlijcie listę urządzeń linii i czas cyklu na info@coldway.pl albo zadzwońcie: +48 501 179 381 lub +48 536 577 385. Ustalimy zakres pomiarów oraz termin wizyty na obiekcie. Więcej o naszym podejściu znajdziecie w dziale serwis chillerów i układów wody lodowej.